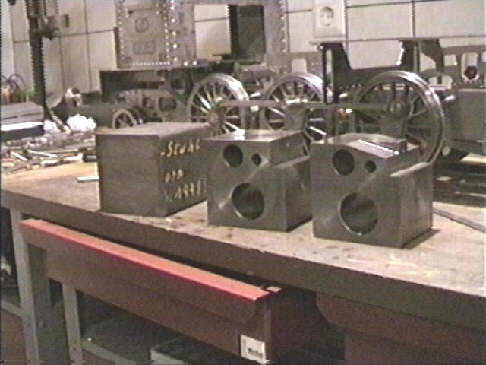
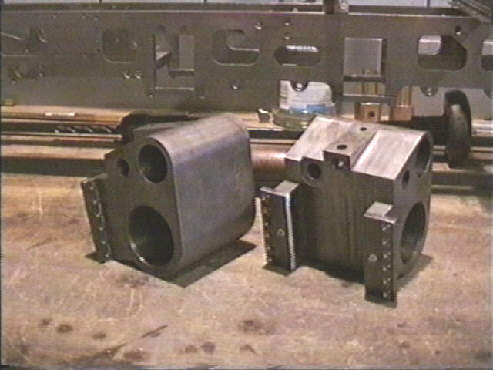
Auch die Zylinder wurden, genau wie die Räder, aus dem Vollen gearbeitet. Als Werkstoff wurde GG25 gewählt, da dieser neben einer guten Spanbarkeit auch einen hohen Graphitanteil und somit gute Selbstschmiereigenschaften besitzt. Als Rohling diente Grauguss in quadratischer Form mit den Abmessungen 100×100 mm. Dieses Rohteil wurde zunächst ins Vierbackenfutter der Drehmaschine gespannt und so die Zylinderbohrung, die Schieberkastenbohrung, die Abdampfbohrung eingebracht. Das nächste Foto zeigt einen Rohling und zwei Zylinder, die sowohl mit den oben genannten Bohrungen als auch mit einigen Fräsungen versehen wurden.
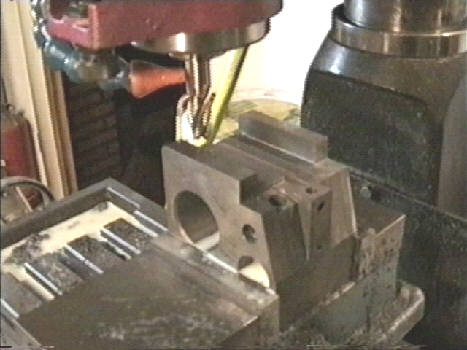
Die äußere Form wurde den Zylindern mittels Fräse gegeben. Auf dem nachfolgenden Foto wird gezeigt, wie die Rückseite der Zylinder gefräst wurde. Nun bestand ein Problem darin, dass der Zylinder mehrere Rundungen besitzt, die sich aber mit den Möglichkeiten in der heimischen Werkstatt nicht fräsen ließen. Daher wurde zuerst die Kontur der Zylinder auf den Stirnseiten angerissen. Anschließend wurden viele kleine „Treppchen“ gefräst, die möglichst nah an die Kontur der Risslinie kamen. Die so erstellte grobe Zylinderkontur wurde im darauf folgenden Arbeitsgang mit dem Schwingschleifer in die Endform gebracht, indem so lange über die „Treppchen“ geschliffen wurde, bis die gewünschte runde Form erreicht war. Das zweite Bild dieses Absatzes zeigt die vollständig bearbeiteten Zylinderblöcke.
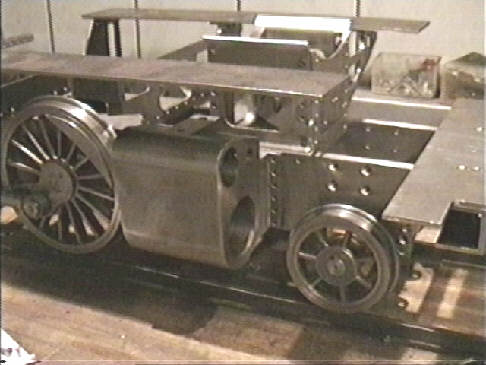
Das nächste Bild zeigt, wie erstmals die Zylinderblöcke mit dem Rahmen montiert wurden.
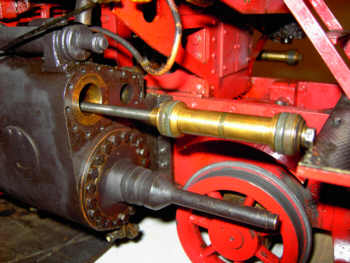
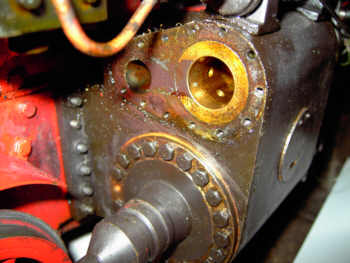
Die nun folgenden Bilder zeigen die Komplettierung der Zylinder mit weiteren Teilen. Hierbei handelt es sich um die Schieberkastendeckel, die ich als Gussteile vom Livesteamservice bezogen habe, sowie um die Zylinderdeckel, die mittels Drehmaschine gefertigt wurden. Da durch die hinteren Schieberkastendeckel und die Zylinderdeckel die Schieberschubstange bzw. die Kolbenstange geführt wird, an diesen Stellen im Betrieb aber kein Dampf entweichen darf, kamen hier so genannte Stopfbuchsen zum Einsatz. Als Stopfmaterial dieser Stopfbuchsen dienten Viton O-Ringe. Diese Stopfbuchsen können bei Bedarf über ein Gewinde nachgestellt werden, d. h. der O-Ring wird hier so fest an die Kolbenstange gepresst, so dass sich diese noch leicht bewegen lässt, aber dennoch dicht ist.
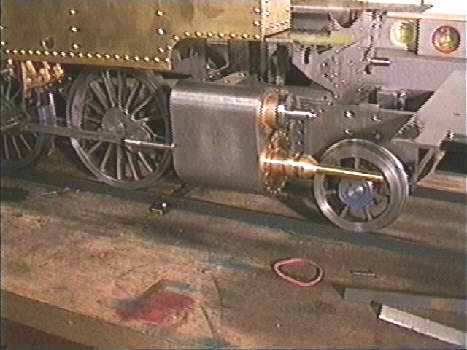
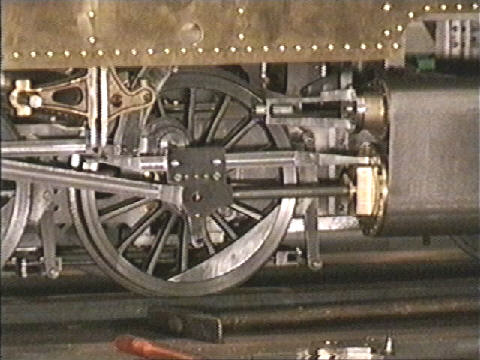
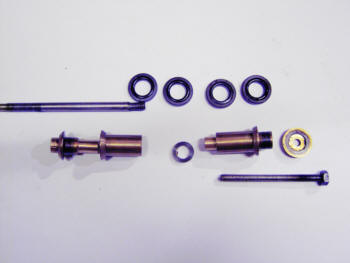
Im Zylinder geschieht die Abdichtung der Kolben und der Kolbenschieber durch so genannte Mantelkolbenringe. Diese Ringe bestehen aus Teflonringen, die durch ein Viton-O-Ring unterlegt wurden. Das nun folgende Bild zeigt einen mit allen Teilen komplett montierten Zylinder.
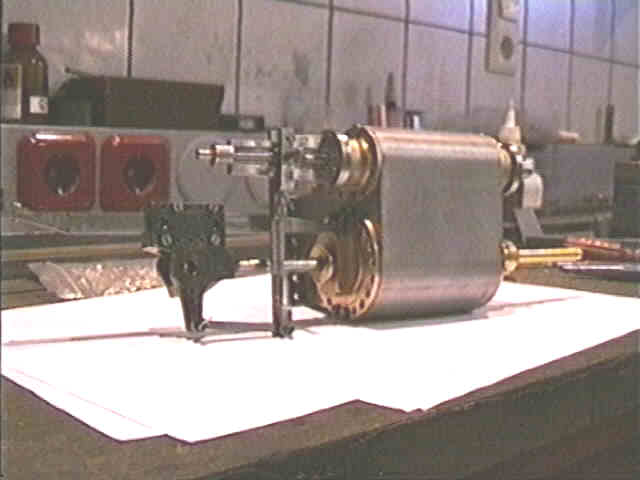
Auf dem folgenden Bild sind zwei Gussteile vom Livesteamservice zu sehen. Es handelt sich um den Steuerwellenträger und den Schwingenträger, also Teile, die später die äußere Steuerung der Dampfzylinder tragen. Bei diesen Bauteilen wäre die Selbstherstellung sehr schwierig und aufwendig gewesen, daher wurden diese käuflich erworben.
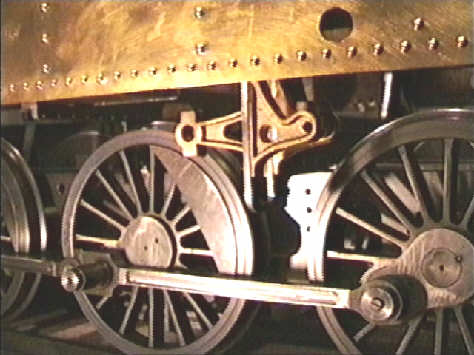
Obwohl das Zylindermaterial (GG25), wie auch das Kolbenringmaterial sehr gute Schmier- bzw. Laufeigenschaften besitzen, ist es dennoch notwendig, die Zylinder im Betrieb mit Heißdampföl zu versorgen, um den Verschleiß an den Kolbenringen und Zylindern so gering wie möglich zu halten. Aus diesem Grund besitzt die Lok für jeden Zylinder je eine Schmierpumpe, die bei rollender Lok Heißdampföl in die Zylinder pumpt. Eine dieser Pumpen wird auf dem nachfolgenden Bild gezeigt. Angetrieben wird diese Pumpe über eine Stange, die die Bewegung des Schiebers auf die Pumpe überträgt. Diese Antriebsstange ist auf dem zweiten Bild zu erkennen.
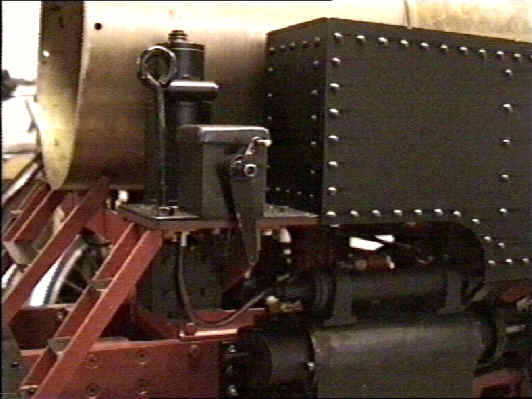
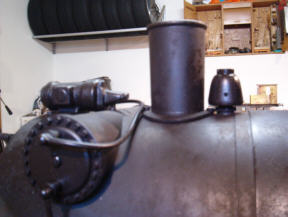
Einige werden sich nun wahrscheinlich fragen, was das folgende Foto mit dem Laufwerk zu tun hat. Die Antwort heißt: „Luftsaugventil getarnt als Glocke“.
Wenn die Lok rollt, saugt sie über dieses Ventil Luft in die Zylinder. Es handelt sich hierbei um ein Kugelrückschlagventil, welches in den Überhitzer eingeschleift wurde. Gäbe es dieses Ventil nicht, könnte die Lok nicht rollen, d. h. sobald die Dampfzufuhr zu den Zylindern abgesperrt wird, würden die Räder schlagartig blockieren. Beim Vorbild gab es verschiedene Möglichkeiten, wie der Druckausgleich geschaffen wurde. Entweder kamen Luftsaugventile, Druckausgleicher oder Druckausgleichskolbenschieber zum Einsatz. Die Zylinder meiner Lok erhielten zur Verschönerung Druckausgleicherattrappen, da die Original 64 in den ersten Jahren auch mit diesen Bauteilen ausgestattet waren. Diese Attrappen sind sehr schön auf dem zweiten Bild dieses Abschnitts zu erkennen. Sie befinden sich oben auf dem Zylinder.
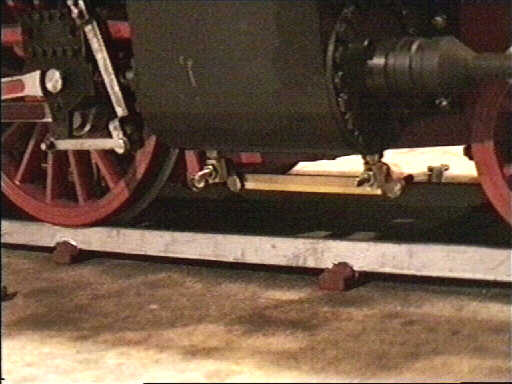
Als letztes Bauteil in dieser Rubrik werden die Zylinderhähne betrachtet, die sich an der Unterseite der Zylinder befinden. Diese Hähne können vom Führerstand aus über einen Hebel am Steuerbock bei Bedarf geöffnet oder geschlossen werden. Zweck dieser Ventile ist es, Kondenswasser, sofern es sich in den Zylindern gesammelt hat, zu entfernen, denn dies würde die Leistung der Maschine enorm senken. Besonders wichtig ist die Betätigung dieser Hähne bei kalten Zylindern, denn dann ist Kondensatbildung logischerweise am höchsten.
Auch bei diesen Bauteilen handelt es sich natürlich um einen Selbstbau. Zuerst wurden die etwa 3 Grad konischen Küken gedreht. Mit derselben Oberschlitteneinstellung wurde schließlich ein konischer Kanonenbohrer gefertigt. Mit diesem Bohrer wurden dann die Ventilgehäuse gefertigt. Durch diese Fertigungsmethode passen Gehäuse und Küken exakt zueinander und sind somit absolut dicht.
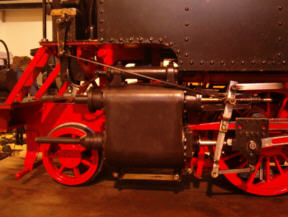
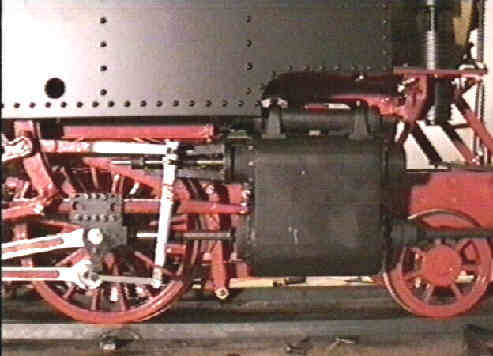
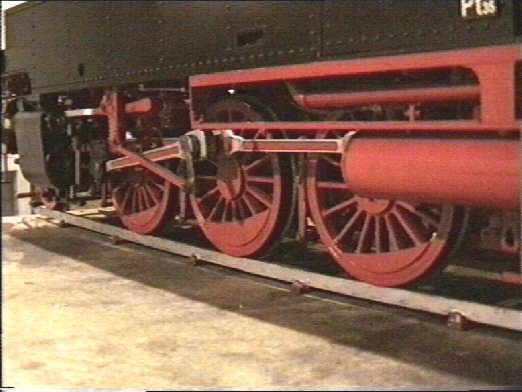
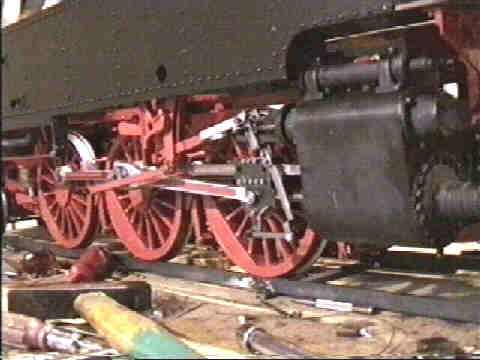
Die nun folgenden Bilder bedürfen keiner weiteren Erklärung; sie zeigen die komplett montierten Zylinder mit allen Stangen.
Da ich es während des Baus der 64er versäumt habe, Bilder von den Kolbenschiebern zu machen, soll das mit den drei folgenden Bildern, die während einer Revision im Jahr 2007 entstanden, nachgeholt werden. Das erste Bild zeigt den ausgebauten Kolbenschieber. Das zweite Bild gestattet einen freien Blick auf die Schieberlaufbuchse. Man erkennt hier sehr gut die Dampfeinströmbohrungen in der Laufbuchse. Das letzte Bild zeigt den in alle Einzelteile zerlegten Kolbenschieber einschließlich der vier Mantelkolbenringe.