Da der Kessel der 64 ein Volumen von 5,5 Litern hat und mit einem Druck von 8 bar betrieben werden soll, fällt er noch in die Kategorie 1 der EG-Druckgeräteverordnung und bedarf daher keiner besonderen Prüfung durch den TÜV, etc. Außerdem ist für die Herstellung von Kesseln dieser Kategorie keine Schweißerprüfung erforderlich. Die Verantwortung für die korrekte Herstellung und den sicheren Betrieb liegt ganz alleine beim Betreiber des Kessels. Dennoch bedeutet dies nicht, dass man bauen darf wie und was man will. Bei der Fertigung eines solchen Kessels muss genau nach der entsprechenden EG-Vorschrift gehandelt werden.
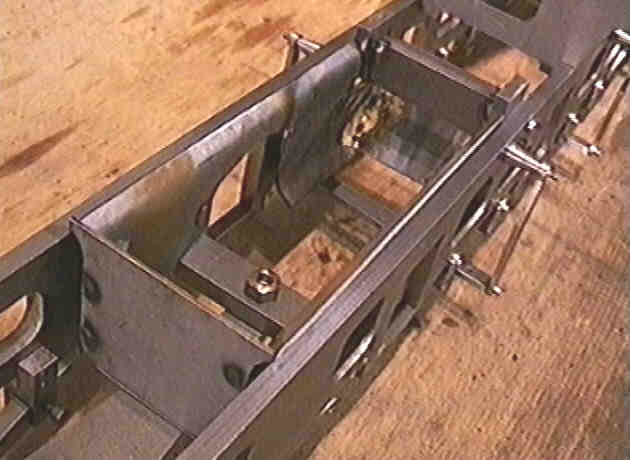
Als erstes Teil der Kesselausrüstung fertigte ich den Aschkasten. Werkstoff hierfür war 2 mm Stahlblech. Zum Teil wurden die Bleche abgekantet und daraufhin miteinander verschweißt. Auf dem folgenden Bild ist der im Bau befindliche Aschkasten, der provisorisch zwischen die Rahmenwangen gesetzt wurde, zu sehen. Noch fehlen einige Bodenbleche an diesem Bauteil.
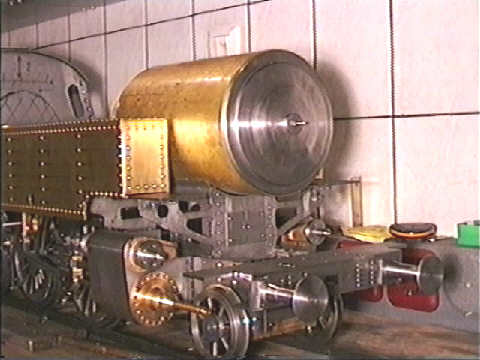
Als nächstes kam die Fertigung der Rauchkammer aus einem Messingrohr. Der Werkstoff Messing kam hier bewusst zum Einsatz, um später in diesem Bereich Korrosion zu vermeiden. Die Rauchkammertür und Ring wurden aus Resten von der Radherstellung, also aus GG25 gedreht. Weil die Wölbung der Rauchkammertür mit meiner konventionellen Drehmaschine nicht ohne weiteres herstellbar gewesen wäre, wurden zuerst Kegel, welche etwa der Türwölbung entsprachen, an die Tür gedreht. Später wurden diese Kegel bei laufender Drehmaschine mittels Feile abgerundet. Da die Rauchkammertür im spätern Betrieb dicht abschließen muss, um über die Saugzuganlage eine gute Feueranfachung zu erreichen, wurde in den Rauchkammerring eine Nut eingestochen, in die eine Teflonschnur eingelegt wurde. Das Ergebnis war eine absolut dichte Rauchkammertür!
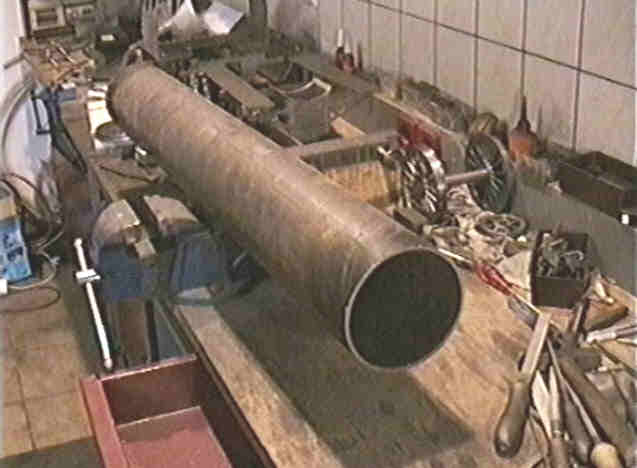
Nachdem die Rauchkammer mit Anbauteilen fertig gestellt war, begann der Bau des eigentlichen Kessels. Als Grundlage für den Langkessel diente ein nahtloses St35 Rohr mit 139,7 mm Durchmesser und einer Wandstärke von 4mm, wie es auf dem unteren Bild zuerk
ennen ist.
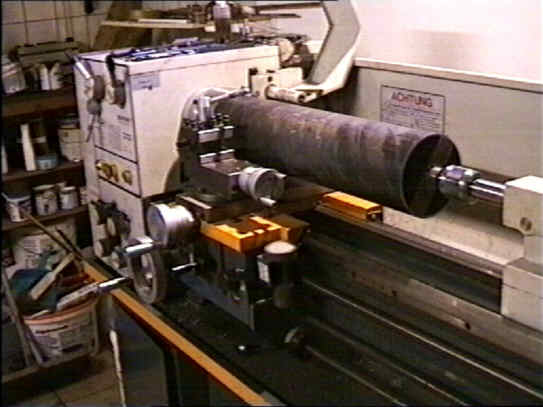
Einige Schwierigkeiten bereitete das richtige Ablängen des Rohrs, da die Stirnseiten rechtwinkelig zur Oberfläche sein müssen. Die Lösung dieser Schwierigkeit bestand schließlich darin, dass das Rohr auf der Drehmaschine abgestochen wurde, wie auf dem Foto zusehen ist.
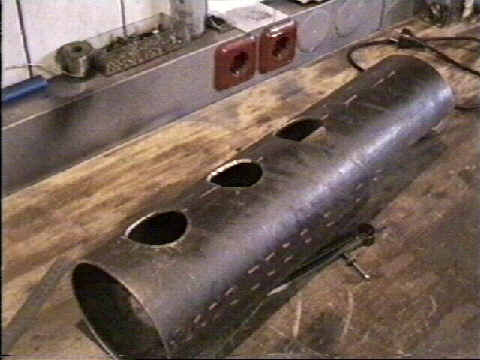
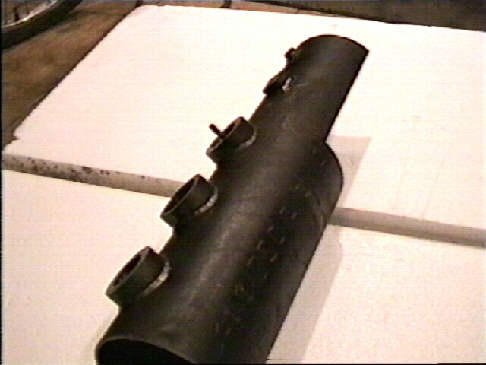
Nach dem das Rohr auf die richtige Länge gebracht worden war, wurden die Löcher, über denen sich später einmal die Dome befinden, eingearbeitet. Weiterhin wurde das Kesselrohr in dem Bereich, indem sich später der Stehkessel befindet, zur Hälfte aufgeschnitten. Auf dem zweiten Bild wurde der Kessel bereits mit den Domuntersätzen, auf welche später die Domhauben geschraubt wurden, verschweißt. Geschweißt wurden dieses Bauteile, wie auch alle anderen Teile des Kessels mittels Elektrode, also E-Schweißgerät.
Als nächstes wurde das Innenleben des Langkessels, sowie der feuerbückseitige Stehkessel gebaut. Laut Zeichnung war es vorgesehen, die Rohre in die Rohrwände zu löten. Nachdem alle Rohre hart eingelötet waren und der Kessel komplett montiert war, stand die Kaltdruckprobe an. Hier zeigte sich, dass zwei Rohre undicht waren. Auch durch späteres Nachlöten waren diese Stellen nicht dicht zu bekommen. Weil verschiedene Sachen an diesem Kessel nicht optimal konstruiert waren und noch genug Material zum Bau eines neuen Kessels vorhanden war, entschloss ich mich schließlich zum Neubau. Diesmal sollte aber der Fehler mit undichten Rohren nicht noch einmal passieren. Daherwurde die Anzahl der Rauchrohre reduziert und deren Durchmesser vergrößerte um diese einschweißen zu können. Wer nun die Bilder auf den folgen Seiten betrachtet, wird zum Teil Bilder vom ersten wie auch vom zweiten Kesselbau entdecken. Da aber bei beiden Kesseln die Vorgehensweise, bis auf Anzahl und Befestigung der Rohre, gleich war, wurde darauf verzichtete die Bilder durch neue zu ersetzen.
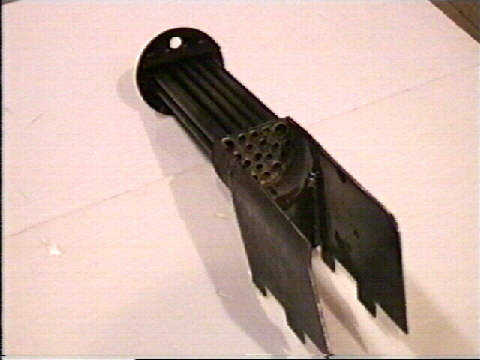
Die nächsten beiden Bilder zeigen ebenfalls, das Innenleben des Langkessel. Im Gegensatz zum obigen Bild wurde hier bereits die Feuerbüchsdecke mit Deckenanker zur Versteifung eingeschweißt. Kesselwerkstoff war 3mm starkes St 37-2 Blech. Als Rauchrohre wurden nahtlose St35 Rohre mit einem Durchmesser von 20 mm und einer Wandstärke von 2mm eingeschweißt. Dieses Bauteil, wie es auf den unteren Bildern zu sehen ist, wurde nun in das oben auf dieser Seite beschriebene Langkesselrohr geschoben und an der Rauchkammerrohrwand und an den Deckenankern mit diesem verschweißt.
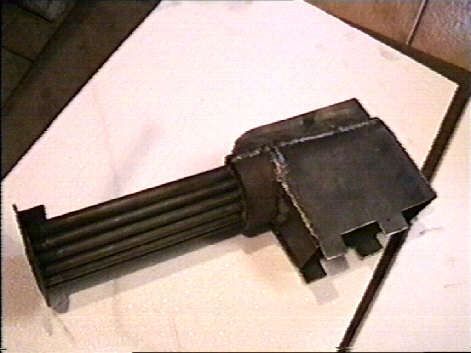
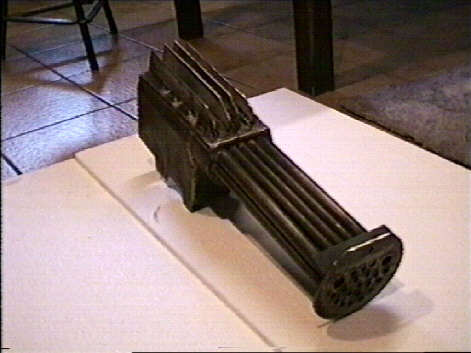
Als nächster Arbeitsschritt wurden die seitlichen, so wie die vordere und hintere Kesselwand mit dem Langkesselrohr und dem „Innenleben“ verschweißt. Nun erst wurden die Löcher für die Stehbolzen angerissen, gebohrt und schließlich auch eingeschweißt. Somit war der der eigentliche Kessel fertig gestellt und konnte der Kaltdruckprobe unterzogen werden. Abgedrückt wurde mit etwa 20 bar, also wesentlich mehr als der Gesetzgeber fordert. Diese Probe bestand der Kessel mit Bravur —- alles absolut dicht!
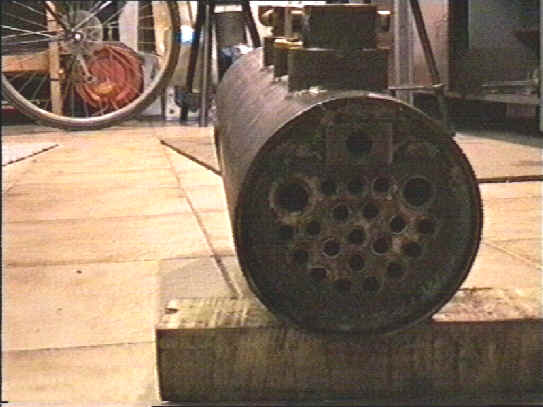
Das nächste Bild zeigt die Rauchkammerrohrwand. Allerdings ist hier die des ersten Kessels mit den eingelöteten Rohren, der nicht zu Einsatz kam, zu sehen.
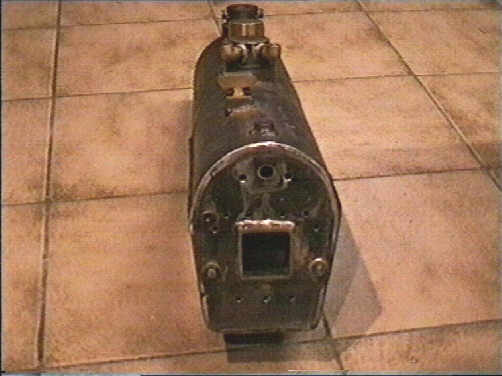
Hier nun ein Blick auf die Stehkesselrückwand mit Feuerloch und einigen Buchsen.
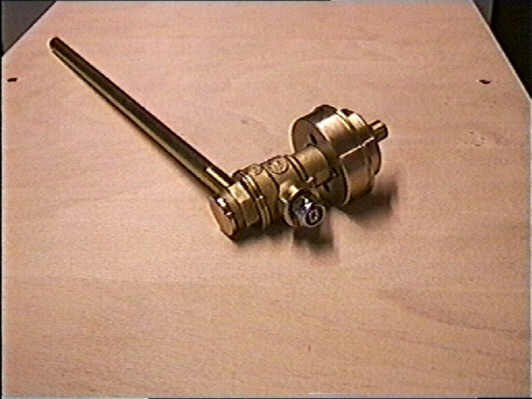
Im späteren Betrieb benötig man im Kessel ein Ventil, mit dem sich die Dampfzufuhr zu den Zylindern und somit auch die Geschwindigkeit der Lok regeln lässt. Genannt wird ein solches Ventil bei Dampflokomotiven „Regler“. Diese Bauteil war in den Zeichnungen als Flachschieberventil mit sehr viel Mechanik ausgelegt. Mit dieser Bauweise konnte ich mich nicht anfreunden, da die Mechanik unter den Kesselbedingungen sicherlich anfällig gewesen wäre. Weiterhin war ich auch nicht von der absoluten Dichtheit des Schiebers überzeugt. Und nicht zuletzt schreckte mich der enorme Zeit und Arbeitsaufwand ab. Es musste also eine andere Lösung her. Durch Zufall entdeckte ich auf einer Sonderfahrt der in Altenbeken stationierten Dampflok 52 5933 in deren Hilfsbläserleitung einen handelsüblichen Kugelhahn, um beim Anheizen den Hilfsbläser mit Pressluft zu betreiben zu können. Dort kam dann die Idee, so etwas bei als Regler zu verwenden. Nun wurde ein lötbarer Kugelhahn gekauft. Lötbar deswegen, weil man so sichergehen konnte, dass alle Teile dieses Hahns hitzebeständig sind und den Temperaturen im Kessel standhalten. Auf dem Bild ist der als Reglerventil umgebaute Kugelhahn zu sehen.
Nachdem das Reglerventil montiert war, wurden außen auf dem Kessel Rippen, welche zuvor mit einer Dreiwalzenrundbiegemaschine rund gebogen wurden, aufgeschweißt. Diese Rippen dienen später zur Befestigung der Kesselverkleidung aus Messingblech.
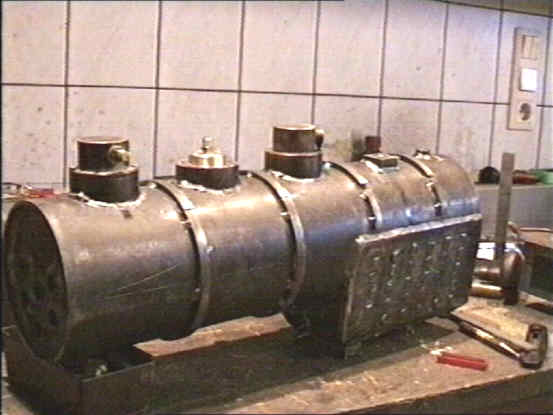
Weiterhin wurden auch die inneren Domhauben mit der Drehmaschine hergestellt. Als Werkstoff kam hier aber nicht Stahl, sondern Rotguss zur Verwendung, da dieser korrosionsbeständig ist.
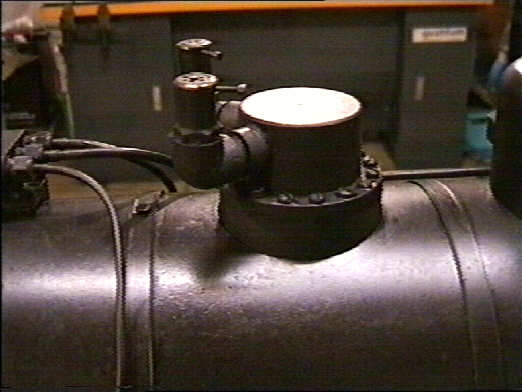
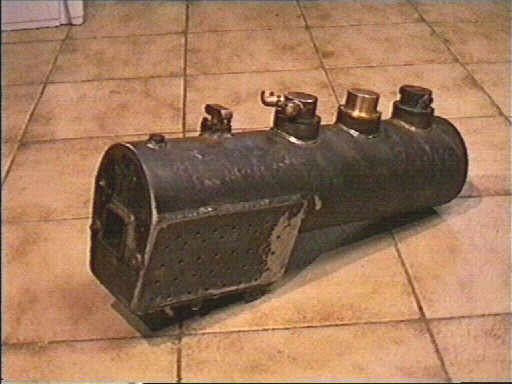
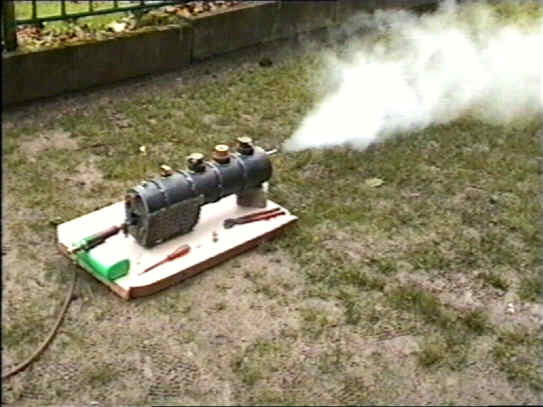
Nun war der Zeitpunkt für die Warmdruckprobe gekommen. Der Kessel wurde provisorisch mit Manometer, Sicherheitsventilen und Wasserstandsanzeiger ausgerüstet und zum ersten mal angeheizt. Als Energiequelle diente mein Propangasbrenner. Der erzeugte Dampf wurde über den Regler ins Freie abgelassen. Dieser Anheiztest wurde durchgeführt um einige Dichtungen unter hohen Temperaturen zu testen, denn wenn der Kessel später einmal mit dem Rahmen montiert ist, ist es an bestimmten Stellen recht schwierig undichte Dichtungen auszuwechseln.
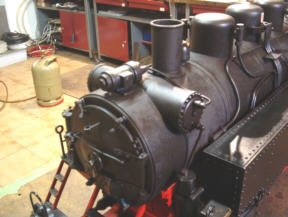
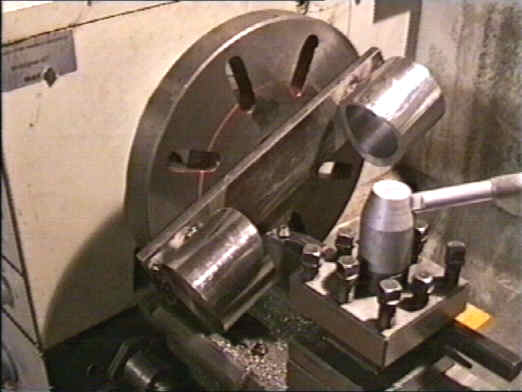
Nachdem auch die Warmdruckprobe des Kessels erfolgreich verlaufen war, wurde mit der Herstellung des Oberflächenvorwärmers begonnen. Beim Vorbild wird in diesem Bauteil das Kesselspeisewasser vorgewärmt. Im Modell wäre eine funktionelle Herstellung eines solchen Teils recht kompliziert, daher kam nur eine Imitation zum Einsatz. Hergestellt wurde dieses Bauteil mittels Drehmaschine und Planscheibe. Hierzu wurde zuerst ein Stück Rundstahl von entsprechendem Durchmesser auf einen Flachstahl geschweißt. Danach wurde das so vorbereitete Teil auf die Planscheibe gespannt und mittels Ausdrehstahl vorsichtig bei niedriger Drehzahl (Fliehkraft!) ausgedreht. Als letzter Arbeitsgang wurde der so hergestellte Oberflächenvorwärmer mittels Winkelschleifer von seinen Schweißstellen befreit. Das zweite Bild dieses Abschnitts zeigt den mit allen Details versehenen Vorwärmer, nachdem er mit der Rauchkammer montiert wurde.
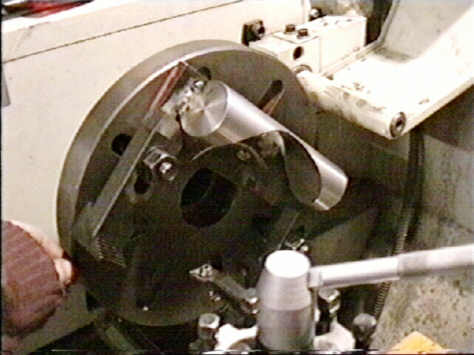
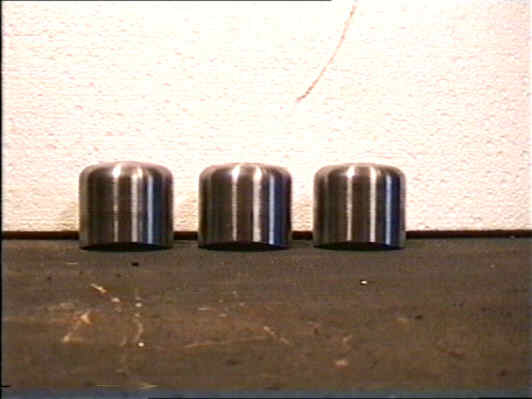
Auf eine ganz ähnliche Art wie der Oberflächenvorwärmer entstanden auch die Kesselrundungen der drei Domhauben. Auch diese wurden mittels Planscheibe und aufschweißen der Teile auf einen Flachstahl, gedreht. Die Rundungen oben an den Domen entstanden ebenfalls mit der Drehmaschine, und zwar, in dem die Kanten bei laufender Drehmaschine mittels Feile abgerundet wurden.
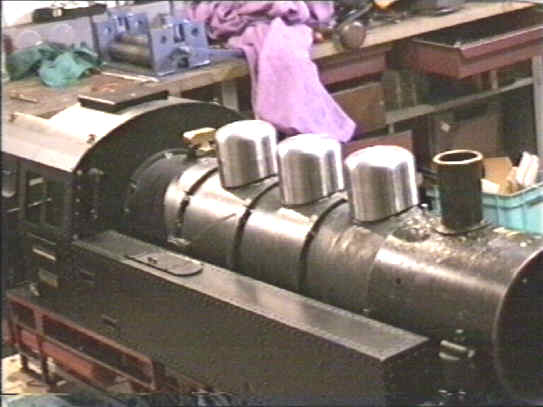
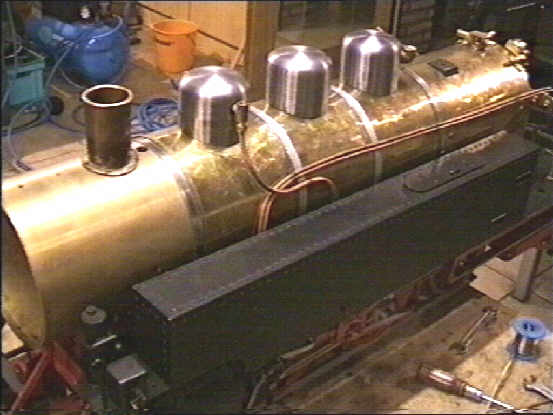
Das nächste Bild zeigt, wie Rahmen und Kessel erstmalig provisorisch miteinander verbunden wurden. Die Domhauben wurden auch nur probehalber aufgesetzt, denn es fehlt noch die komplette Kesselisolierung, wie auch die Verkleidung .
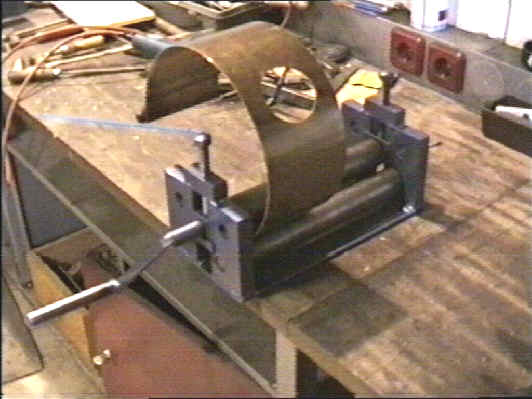
Das nachfolgende Bild zeigt die Herstellung der Kesselverkleidung. Nachdem das 1 mm Messingblech auf das richtige Maß geschnitten und das Loch für den Dom eingearbeitet worden war, wurde dieses mit der Dreiwalzenrundbiegemaschine in die Form des Kessels gebracht. Auf dieses Art und Weise wurde der gesamte Kessel stückweise verkleidet. Zwischen Kessel und Verkleidung wurde zusätzlich noch eine Isolierung aus Keramikfaserpapier eingelegt. Befestigt wurden die Verkleidungsbleche mittels Schlauchschellen, die genau über den aufgeschweißten Rippen angebracht wurden und so gleichzeitig als Kesselringe dienen.
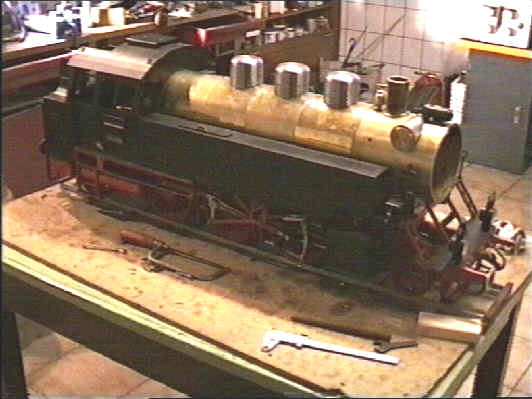
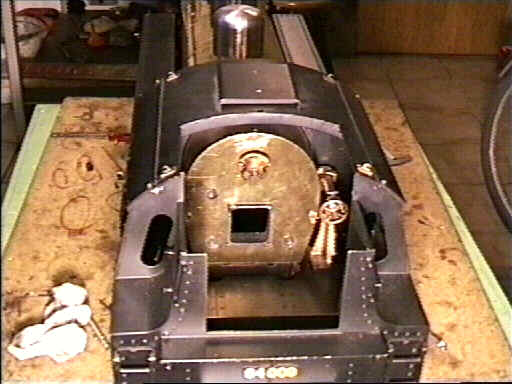
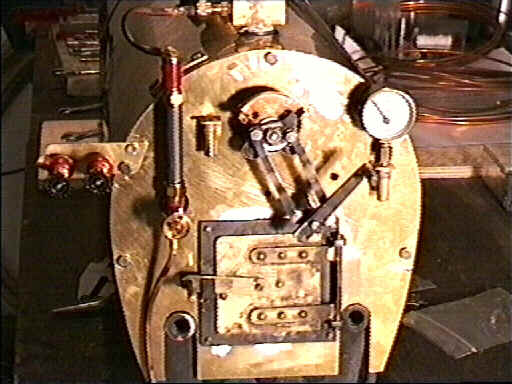
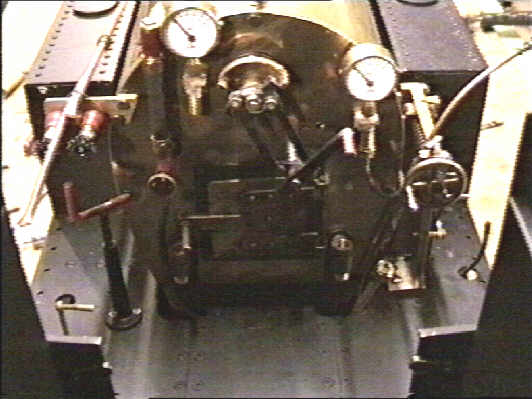
Auf den nun folgenden Bildern wird die Ausstattung des Kessels mit der so genannten Kesselausrüstung gezeigt, also die Montage von Ventilen, Rohren , Manometern usw. Auf dem Foto unten ist die Kesselrückwand zu sehen, an der bereits die Bypassventile, der Wasserstandsanzeiger, der Reglerhebel, die Feuertür, so wie das Schieberkastendruckmanometer angebracht wurden. Letzteres Bauteil habe ich nicht selbst hergestellt , sondern vom Livesteamservice bezogen. Auf dem zweiten Bild dieses Abschnitts erkennt man, dass der Führerstand bereits um das Kesseldruckmanometer, den Steuerbock und die Handbremsspindel ergänzt wurden.
Das nächste Foto zeigt, wie der Kessel mit einigen Rohren versehen wurde. In diesem Fall handelt es sich um die beiden Bypassleitungen und eine Speiseleitung der Achspumpen. Als Rohrwerkstoff kam ausschließlich Kupfer zum Einsatz, denn dieses lässt sich sehr gut löten, ist korrosionsbeständig und ist einige Zeit lang, nachdem er ausgeglüht wurde, gut biegbar.
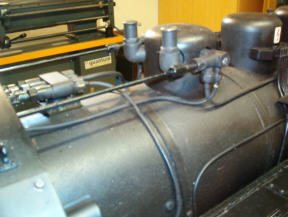
An dieser Stelle wird gezeigt, wie der Kessel mit dem Kesselstock verbunden wurde. Der Kesselstock ist eine Dampfentnahmestelle, von wo aus er an die Verbraucher über Ventile weitergeleitet wird. Da der Kesselstock den Dampf aus einer relativ niedrigen Stelle des Kessels entnimmt, ist dieser hier relativ feucht. Da Kolbenspeisepumpe und Injektor aber für eine sichere Funktion möglichst trockenen Dampf benötigen, was am aber Kesselstock nicht gegeben ist, habe ich nach den ersten Fahrten der Lok noch zwei weitere Dampfentnahmestellen am hinteren Dom angebracht. Hier ist der Dampf wesentlich trockener, da er viel höher im Kessel entnommen wird. Bei diesem Arbeitsgang wurde dann auch gleichzeitig die Dampfentnahme für die Pfeife mit auf diesen Dom verlegt, da auch hier bei den ersten Fahrten zu viel Wasser mitgerissen wurde, was den Klang der Pfeife erheblich geschmälert hat. Zu sehen sind diese Änderungen auf dem letzten Bild dieses Absatzes.
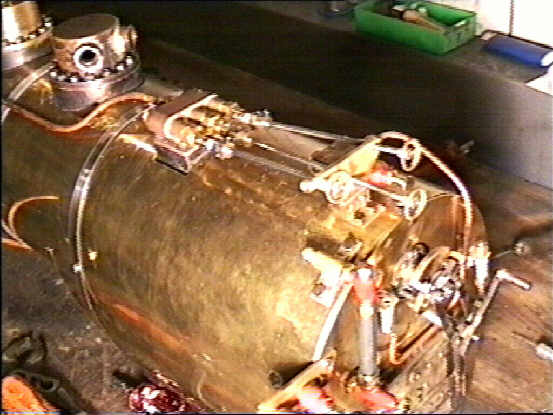
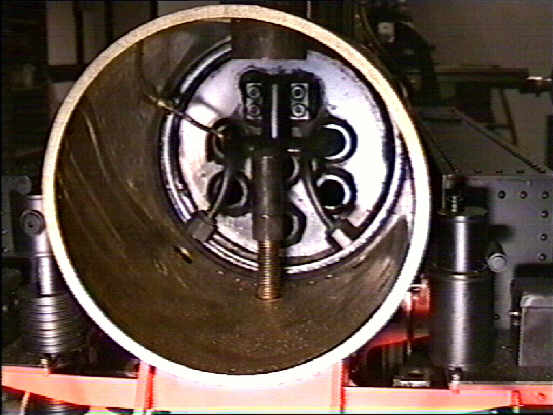
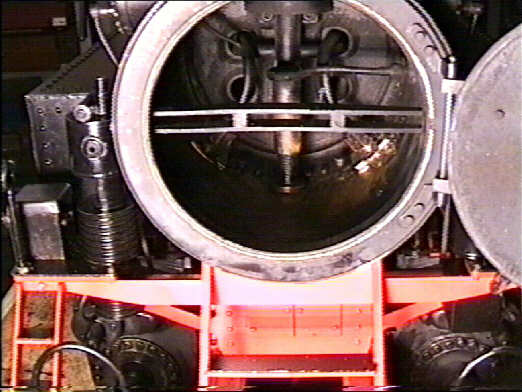
Als letztes Bauteil des Kessels soll die Rauchkammer behandelt werden. In dieser Kammer wird im Betrieb der Lok, wenn Dampf erzeugt werden soll, ein Unterdruck gebildet. Dadurch, dass die Rauchkammer komplett dicht verschlossen ist, wird nun, hervorgerufen durch diesen Unterdruck, Luft durch die Rostspalten und glühenden Kohlen gesaugt. Hierdurch brennt das Feuer heller und es entsteht mehr Dampf. Bei Stillstand der Lok wird dieser Unterdruck durch den Hilfsbläser erzeugt, indem Dampf durch Düsen aus dem Schornstein geblasen wird, welcher die Luft und Rauchteilchen aus der Rauchkammer mitreißt. Das auf dem zweiten Bild rechts aus der Wand kommende Rohr ist der Hilfsbläser. Bei fahrender Lok wird der Unterdruck mit dem Abdampf der Zylinder gebildet, indem der Dampf durchs Blasrohr ( das von unten kommende Rohr auf den Bildern) aus dem Schornstein geblasen wird. Dieses System regelt sich selbst, d.h. wenn die Lok stark arbeitet, wird ein großer Unterdruck (= starke Feueranfachung = große Dampfbildung) gebildet, bei geringer Leistung der Lok wird nur ein geringer Unterdruck erzeugt.(= schwache Feueranfachung = geringe Dampfbildung). Durch diese geschickte Ausnutzung des Zylinderabdampfes ist es der Lok also möglich, immer nur so viel Dampf zu erzeugen, wie sie gerade benötigt .Weiterhin erkennt man auf den Bildern die Überhitzerelemente, welche in bzw. aus den Rauchrohren kommen. An diese Rohre wurden später die Zylinder angeschlossen. Der Überhitzer hat die Aufgabe, den Dampf auf dem Weg zu den Zylindern zu trocknen und somit die Lok wirtschaftlicher zu machen.
Zum Schluss möchte ich noch auf die Lackierung des Kessel eingehen. Da die meisten Teile am Kessel weit über 100 Grad heiß werden, war die Verwendung von normalem Kunstharzlack, wie er an den übrigen Teilen der Lok zum Einsatz kam, ausgeschlossen. Daher wurde an den „heißen Teilen“, also am Kessel und an den Zylindern, ein spezial Lack der Firma Holds benutzt. Dieses Produkt soll Temperaturen bis 800 Grad verkraften und ist so sowohl säure- wie auch ölbeständig.